In de moderne bedrijfsvoering kennen we allemaal de uitspraak ”tijd is geld”, maar weinigen beseffen hoeveel geld werkelijk verloren gaat door lange doorlooptijden. Quick Response Manufacturing (QRM) biedt een benadering die niet focust op harder werken, maar op het fundamenteel verkorten van de tijd die producten nodig hebben om door organisaties te stromen. Lange doorlooptijden betekenen kapitaal vastgezet in halffabricaten en voorraad, vertraagde cashflow, en gemiste verkoopkansen. Dit probleem raakt vooral bedrijven die klantspecifiek werken met een hoog-mix, laag-volume productiemodel.

Het probleem manifesteert zich op twee fronten. Financieel zien bedrijven hun kosten stijgen door overhead: planningsoverleg, voorraadbeheer, en constante forecasting die nodig is om lange doorlooptijden te compenseren. Operationeel ontstaat dagelijks chaos: boze klanten die bellen over vertraagde leveringen, managers die ”harder werken” prediken als oplossing, en teams die steeds meer uren maken zonder substantiële verbetering van doorlooptijden. Er is een fundamentele limiet aan hoe hard mensen en machines kunnen werken. Boven die limiet ontstaan onbetrouwbare kwaliteit, stress en burn-out bij personeel, machinestoringen door overbelasting, en slechts beperkte vooruitgang.
Traditionele benaderingen focussen op kostenreductie of efficiëntie-maximalisatie als primair doel, waarbij ze zich voornamelijk richten op het optimaliseren van de bewerkingstijd. QRM keert dit om: grootste focus op doorlooptijdreductie door eliminatie van de 95% wachttijd, waarbij lagere kosten en hogere efficiëntie ontstaan als positieve side-effecten van een beter stromende organisatie.
Manufacturing Critical-Path Time (MCT) - De juiste maatstaf
Definitie en kernprincipes
MCT: De typische hoeveelheid kalendertijd vanaf het moment dat een klant een bestelling plaatst, langs het kritieke pad, totdat de klant het eerste (volledige) afgewerkte product ontvangt.
Het correct definiëren van de doorlooptijd is essentieel voor zinvolle verbeteringen. Veel organisaties meten alleen de „grijze tijd”: de actieve verwerkingstijd waarin daadwerkelijk aan producten wordt gewerkt. Maar de „witte tijd”, de wachttijd tussen de verschillende bewerkingen, kost enorme bedragen. Een volledige meting omvat beide componenten.
Manufacturing Critical Path Time (MCT) geeft een duidelijke definitie: ”de typische hoeveelheid kalendertijd vanaf het moment dat een klant een order plaatst, langs het kritieke pad, totdat de klant het eerste (complete) eindproduct ontvangt.”
Deze definitie omvat drie cruciale aspecten:
- Kalendertijd: MCT wordt gemeten in realtime zoals de klant die ervaart, niet in werkdagen. Voor de klant maakt het niet uit wanneer een bedrijf werkt: hij wacht 24 uur per dag, 7 dagen per week op zijn product, ook in het weekend en op feestdagen.
- Kritiek pad: Het langste tijdsverloop dat nodig is om een product volledig vanaf nul te vervaardigen, inclusief alle productiestappen van de onderdelen. Bestaande voorraden mogen niet buiten beschouwing worden gelaten: de tijd die nodig is om deze te produceren, telt volledig mee.
- Eerste volledig afgewerkt eindproduct: MCT eindigt wanneer het eerste bruikbare product wordt geleverd, niet wanneer de gehele batch voltooid is. Dit voorkomt dat organisaties zich verschuilen achter grote batchgroottes. Een bedrijf dat 100 eenheden produceert en de gehele partij na 6 weken levert, heeft geen doorlooptijd van 6 weken, maar de tijd totdat het eerste stuk gereed was (bijvoorbeeld 2 weken). Dit stimuleert kleinere partijgroottes en eerdere levering, waardoor klanten sneller worden geholpen en de voorraad wordt verminderd.
Drie gouden regels voor MCT-berekening
Regel 1: Van nul af aan principe
Ga ervan uit dat alle activiteiten volledig ”vanaf nul” worden uitgevoerd. Bestaande inventaris wordt niet uitgesloten; de tijd die nodig is om deze te produceren telt volledig mee in MCT.
Regel 2: Normale wachttijden
Neem alle normale wachttijden mee, niet die voor spoedopdrachten. Als onderdelen normaal gesproken 3 dagen op een werkstation blijven liggen, tellen die 3 dagen mee, zelfs als een spoedopdracht binnen één dag zou kunnen worden afgehandeld.
Regel 3: Alle opslagtijden tellen mee
De opslag van grondstoffen, onderhanden werk (WIP) en gereed product telt allemaal mee. Zelfs als de voorraad bedoeld is om doorlooptijden te verkorten, moet de opslagtijd worden opgeteld bij de MCT.
Het fundamentele inzicht: De 95/5-regel
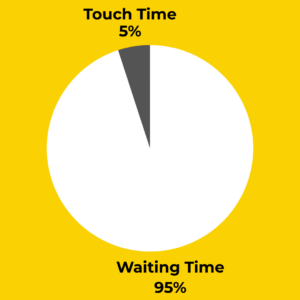
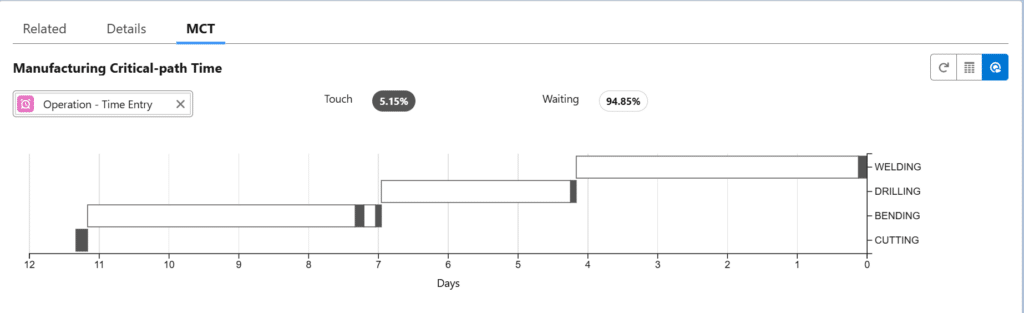
Het volgende eenvoudige maar treffende voorbeeld illustreert de QRM-principes: een typische bestelling doet er 34 dagen over om door een bedrijf te stromen, maar de daadwerkelijke verwerkingstijd („touch time” of „grey time”) bedraagt slechts 20 uur, minder dan 2,5 werkdagen. De resterende 31+ dagen bestaan uit wachttijd: bestellingen die tussen afdelingen in de wachtrij staan, materiaal in het magazijn, transport, herschikkingsactiviteiten, enzovoort.
Traditionele kostenbenaderingen richten zich op het efficiënter maken van die 5% verwerkingstijd en beschouwen wachttijd als „gratis“, omdat er geen directe arbeid aan verbonden is. QRM toont aan dat de 95% wachttijd, de „witte ruimte“, de grootste kostenfactor is. Hier ligt het werkelijke verbeteringspotentieel. Verkortingen van de doorlooptijd met 50% of meer zijn daarom geen uitzondering, maar de regel.
Eén metriek, één doel
De kracht van MCT ligt in de eenvoud ervan: het is één maatstaf die iedereen binnen de organisatie kan begrijpen, van medewerker tot CEO. Een klant plaatst een bestelling; hoeveel dagen duurt het tot de levering? Deze vraag is voor iedereen begrijpelijk en verbindt alle afdelingen met een gemeenschappelijk doel.
Dit contrasteert schril met organisaties die jongleren met tientallen KPI’s: efficiency per machine, bezettingsgraad per afdeling, kostprijs per product, voorraadrotatie per magazijn. Elk team optimaliseert zijn eigen cijfers, maar niemand is verantwoordelijk voor wat de klant écht ervaart: de totale doorlooptijd. Door MCT-reductie als centraal organisatiedoel te stellen, ontstaat natuurlijke afstemming tussen afdelingen en verdwijnt de versnippering van verantwoordelijkheden.
De verborgen kosten van lange MCT's
Het ijsbergeffect: Wat je niet ziet doet pijn
Bij een ijsberg is alleen het topje boven water zichtbaar. Het grootste deel blijft verborgen. Hetzelfde geldt voor lange doorlooptijden: u ziet dat het lang duurt voordat bestellingen worden geleverd, maar de werkelijke kosten liggen verborgen onder de oppervlakte.
Spoedorder-Chaos
Bij lange doorlooptijden ontstaat er voortdurend chaos. Iedereen is voortdurend bezig met brandjes blussen: welke bestelling moet nu meteen? Zelfs directeuren raken erbij betrokken. Werken volgens plan wordt onmogelijk. Medewerkers raken gefrustreerd en klanten leren dat zij onmiddellijk een spoedbestelling moeten aanvragen.
Voorspellingen Kloppen Niet
Hoe verder je vooruit moet kijken, hoe moeilijker het is om te voorspellen wat klanten willen. Bij lange doorlooptijden moet je maanden vooruit plannen, maar er kan nog zoveel veranderen. Het gevolg: je bent constant je planning aan het bijstellen. En elke keer dat je bijstelt, ontstaan er nieuwe problemen.
Dure Voorraden
Lange doorlooptijden resulteren in veel voorraad: halffabricaten, onderdelen, eindproducten. Dat kost niet alleen geld dat vastzit, maar ook ruimte en handlingkosten. Sommige onderdelen worden nooit gebruikt en belanden op de schroothoop. En dagelijks verliezen operatoren tijd met zoeken tussen stapels materiaal: ”Waar ligt dat order ook alweer?”
Kwaliteitsproblemen Ontdek Je Te Laat
Als een productieproces weken duurt, zie je een fout pas laat. Tegen die tijd heb je al veel tijd en materiaal verspild. Het is dan ook moeilijk om te achterhalen wat er fout ging. Bij korte doorlooptijden zie je problemen meteen en kun je ze direct oplossen.
De echte kosten van lange doorlooptijden zijn veel groter dan je denkt. Ze zitten verstopt in frustratie, zoektijd, overbodige voorraad en gemiste kansen. Wat je niet ziet, doet het meeste pijn aan je bedrijfsresultaat.
De kostenverdeling
In moderne bedrijven bedragen de directe arbeidskosten – de lonen van de mensen die daadwerkelijk producten vervaardigen – slechts 5–10% van de totale kosten. De grootste kostenpost wordt gevormd door de „overheadkosten”: management, planning, inkoop, verkoop, opslag en administratie. Deze kunnen 40–50% van de totale kosten uitmaken. De meeste boekhoudsystemen wijzen overheadkosten toe op basis van arbeidsuren. Producten waarvoor veel arbeidsuren nodig zijn, krijgen een hoge toewijzing van overheadkosten. Dit lijkt logisch, maar komt niet overeen met de werkelijkheid.
Neem twee producttypes in hetzelfde bedrijf:
- Standaardproducten (hoog volume): Worden vaak geproduceerd. Processen zijn bekend, machines zijn ingesteld, leveranciers leveren correct en problemen zijn minimaal. Deze producten gebruiken veel arbeidsuren maar veroorzaken weinig overhead.
- Klantspecifieke producten (laag volume): Sporadisch geproduceerd. Engineering moet tekeningen aanpassen, inkoop moet speciale materialen vinden, productie moet machines opnieuw configureren, kwaliteit moet nieuwe tests ontwerpen en er zijn veel vergaderingen nodig. Deze producten gebruiken weinig arbeidsuren maar genereren veel overhead.
Bij de traditionele boekhouding worden de overheadkosten toegerekend aan de standaardproducten, terwijl klantspecifieke producten – de werkelijke kostenveroorzakers – te weinig kosten toegerekend krijgen.
QRM-implementatie elimineert deze overhead bij de bron: minder planningsoverleg, voorraadbeheer, spoedorders en herwerk. Bedrijven zien hun overhead vaak met 30% of meer dalen, vooral wanneer ze veel productvariaties maken.
Dit verklaart waarom QRM zo effectief is voor bedrijven die klantspecifiek werken.
Waarom boekhoudkundige cijfers liegen
Boekhoudsystemen meten de kosten van wachttijd niet. Deze kosten verdwijnen in de overhead en worden losgetrokken van hun werkelijke oorzaak. Wanneer QRM wordt geïmplementeerd voorspellen boekhoudsystemen vaak kostenstijgingen door langere bewerkingstijd per product en duurdere multi-functionele werknemers.
De werkelijkheid toont echter het tegenovergestelde: drastisch kortere totale doorlooptijd, eliminatie van transport- en wachttijden tussen afdelingen, en veel lagere overhead dankzij het wegvallen van plannings- en coördinatie-activiteiten. De totale kosten dalen vaak met 30% of meer, ondanks de voorspellingen van traditionele boekhoudsystemen.
Deze tegenstrijdigheid onderstreept de kracht van MCT als verbindende maatstaf: het management ziet kostenbesparingen, terwijl de medewerkers gemotiveerd worden door wat voor hen werkelijk van belang is: tevreden klanten, minder dagelijkse chaos, de autonomie om zelf beslissingen te nemen en een bedrijf dat vooruitgaat in plaats van voortdurend achterop te raken. Abstracte managementdoelstellingen (‘we moeten efficiënter zijn’, ‘onze kosten moeten omlaag’) vinden geen weerklank op de werkvloer. QRM is juist succesvol omdat het terugdringen van de MCT onbewust de doelstellingen van het management en de motivatie van de medewerkers met elkaar verenigt: kortere doorlooptijden betekenen lagere kosten voor het management, maar voor de medewerkers betekenen ze trots op leverbetrouwbaarheid, meer controle over hun eigen werk, een beter functionerend team en minder stress door spoedopdrachten. Beide partijen werken aan hetzelfde doel, maar gedreven door hun eigen motivaties.
Waarom Meten Niet Genoeg Is
De implementatiekloof
Hier ontstaat een cruciale vraag in QRM-implementaties: hoewel MCT een kwantificeerbare metriek is, hangt het succes volledig af van de mensen die het werk uitvoeren. Algoritmes kunnen MCT berekenen en zelfs optimale routeringen voorstellen, maar alleen operatoren kunnen de werkelijke doorbraken realiseren. Deze kloof verklaart waarom veel digitale transformaties in de maakindustrie falen ondanks geavanceerde technologie: ze focussen op het meten en modelleren van doorlooptijden, maar negeren de menselijke expertise die nodig is om deze daadwerkelijk te verkorten.
Operatoren: De Ongekroonde Koningen van Doorlooptijd
De rol van operatoren bij doorlooptijdverkorting wordt vaak onderschat, terwijl zij in werkelijkheid de belangrijkste spelers zijn. Ze beheersen aspecten van tijdoptimalisatie die geen manager of ingenieur kan evenaren, omdat zij dagelijks de realiteit van het productieproces ervaren en begrijpen.
- Contextuele intelligentie bij wachttijd-eliminatie: Operatoren weten waarom processen vertragen. Een MCT-kaart toont bijvoorbeeld dat er 10 dagen gewacht wordt voor assemblage, maar alleen een operator weet dat dit eigenlijk komt door een onduidelijke werkvoorbereiding die elke keer 2 dagen discussie veroorzaakt tussen verschillende shifts. Deze nuances zijn onzichtbaar in data maar cruciaal voor echte verbetering.
- Realtime herkenning van knelpunten: Terwijl MCT-metingen historische gemiddelden weergeven, signaleren operators nieuwe knelpunten op het moment dat deze zich voordoen. Op basis van hun ervaring kunnen zij subtiele signalen opvangen: spanning onder collega’s die worstelen met onduidelijke instructies, ongebruikelijke machinegeluiden die wijzen op suboptimale prestaties, onregelmatigheden in de materiaalflow die duiden op dreigende problemen. Zo weten zij wanneer een proces dat normaal gesproken twee uur duurt, plotseling zes uur in beslag zal nemen als gevolg van kleine veranderingen in het materiaal, de omgevingstemperatuur of de samenstelling van het team.
- Creatieve oplossingen voor doorlooptijden: De meest effectieve verkortingen van de MCT zijn vaak te danken aan onconventionele werkwijzen van medewerkers die in geen enkele procedure worden beschreven. Zo ontdekt een medewerker bijvoorbeeld dat het uitvoeren van kwaliteitscontroles tijdens de assemblage, in plaats van daarna, niet alleen drie dagen wachttijd bespaart, maar ook de kwaliteit verbetert omdat problemen onmiddellijk worden opgemerkt en verholpen.
- Eigenaarschap van tijdverbeteringen: Succesvolle MCT-reducties vereisen dagelijkse alertheid voor tijdverspilling. Dit eigenaarschap kan niet top-down opgelegd worden, maar moet groeien uit begrip en betrokkenheid van operatoren. Wanneer operatoren begrijpen hoe hun individuele acties bijdragen aan kortere doorlooptijden, worden ze natuurlijke bewakers van tijd-efficiëntie.
Van controle naar autonomie
Dit vereist een fundamenteel andere managementfilosofie dan traditionele benaderingen. Traditioneel management vertrekt vanuit een functionele opdeling: elke medewerker voert één gespecialiseerde taak uit binnen zijn afdeling, volgt strikte procedures, en wacht op goedkeuring van zijn leidinggevende voor elk besluit. Deze benadering is gebaseerd op een wantrouwig mensbeeld waarin controle en standaardisatie centraal staan.
QRM hanteert de tegenovergestelde aanpak: functieoverschrijdende teams met maximale autonomie. In plaats van één medewerker die alleen zaagt, een andere die alleen boort en een derde die alleen assembleert – elk in hun eigen afdeling en afhankelijk van planners voor prioriteiten – creëert QRM teams die een product van A tot Z kunnen vervaardigen. Deze teams beheersen meerdere vaardigheden, nemen zelf beslissingen over volgorde en werkwijze en kunnen onmiddellijk reageren op vertragingen zonder dat dit aan het management hoeft te worden gemeld.
Deze autonomie is geen luxe, maar een noodzaak om tijd te besparen. Wachten op goedkeuring van een leidinggevende om een spoedopdracht voorrang te geven? Dat kost tijd. Moet u met een andere afdeling overleggen over een kwaliteitsprobleem? Dat kost nog meer tijd. Functieoverschrijdende teams met beslissingsbevoegdheid maken een einde aan deze wachttijden en kunnen onmiddellijk reageren op verstoringen die de MCT verlengen.
Bovendien ontstaat er een gevoel van eigenaarschap: wanneer een team verantwoordelijk is voor de volledige doorlooptijd van begin tot eind, ervaart het de gevolgen van zijn beslissingen rechtstreeks en raakt het intrinsiek gemotiveerd om tijdverspilling tegen te gaan.
Van data naar Daadkracht
De overgang van MCT-analyse naar praktische tijdswinst vereist digitale tools die operatoren daadwerkelijk ondersteunen in hun dagelijks werk, niet overweldigen met data.
- Realtime MCT-monitoring: Historische MCT-metingen zijn nuttig voor analyse, maar realtime inzicht in de MCT is cruciaal voor verbetering. Operators moeten tijdens hun werkzaamheden kunnen zien hoe hun beslissingen de doorlooptijd beïnvloeden. Hiervoor zijn systemen nodig die complexe MCT-concepten vertalen naar eenvoudige, bruikbare informatie. Bijvoorbeeld: „Begin met order A om de MCT-doelstelling van 5 dagen te halen”, een risicoscore die rood kleurt wanneer vertragingen waarschijnlijk zijn, of een duidelijke prioriteitsvolgorde van orders op basis van urgentie en invloed op de totale MCT. Geen abstracte overzichten van alle doorlooptijden, maar directe begeleiding voor betere beslissingen.
- Intuïtieve visualisatie: MCT-kaarten worden vertaald naar visuele signalen die operatoren onmiddellijk begrijpen.
- Feedbacklussen voor voortdurende verbetering: De meest effectieve MCT-verbeteringen komen voort uit dagelijkse micro-aanpassingen door operators. Hiervoor zijn feedbacksystemen nodig die operators laten zien wat werkt en wat niet, zodat succesvolle benaderingen opgeschaald kunnen worden. Operators moeten niet alleen MCT-informatie ontvangen, maar ook feedback geven over waargenomen tijdverspilling. Dit creëert een continue verbeteringscyclus waarin MCT-inzichten worden verfijnd door ervaringen op de werkvloer.
Een implementatie begint met een simultane focus op MCT-meting en operator-betrokkenheid. In plaats van eerst MCT-analyse en daarna implementatie, worden operatoren vanaf dag één betrokken bij het creëren van MCT-inzicht.
- Stap 1:
Collaboratieve MCT-mapping – Operators en planners maken samen de eerste MCT-kaart, waarbij praktijkkennis wordt gecombineerd met analytische precisie.
- Stap 2:
Operator-driven prioritisering – Operatoren identificeren welke wachttijden zij kunnen beïnvloeden en welke systeemveranderingen nodig zijn.
- Stap 3:
Continue MCT feedback-cyclus – Dagelijkse micro-verbeteringen door operatoren worden gemeten en gevierd, wat verdere verbeteringen stimuleert.
Conclusie
Het fundamentele inzicht dat uit deze analyse naar voren komt, is dat tijd de verborgen belangrijkste kostenpost is binnen moderne organisaties. Terwijl managers zich traditioneel richten op het optimaliseren van de directe arbeidskosten, die slechts 5–10% van de totale kosten uitmaken, blijft de werkelijke kostenfactor grotendeels ongemoeid. De overheadkosten, die 40–50% van de totale kosten kunnen uitmaken, worden grotendeels veroorzaakt door lange doorlooptijden en de complexiteit die daaruit voortvloeit.
QRM biedt een fundamentele omslag in deze prioriteiten, door tijd als primaire optimalisatie-parameter te hanteren in plaats van kosten. Manufacturing Critical-path Time vormt hierbij de juiste meetlat omdat het de werkelijke klantervaring weergeeft en alle wachttijden zichtbaar maakt. Echter, de kracht van MCT ligt niet alleen in de metriek zelf, maar vooral in hoe deze wordt geïmplementeerd. Hier wordt de cruciale rol van operatoren duidelijk: zij beschikken over de contextuele intelligentie, real-time adaptabiliteit en creatieve probleemoplossing die nodig zijn om MCT-inzichten om te zetten in concrete doorlooptijdverbeteringen.
De resultaten van bedrijven die deze geïntegreerde aanpak toepassen, spreken voor zich. Verkortingen van de doorlooptijd met 80–95 % gaan gepaard met kostenbesparingen van 20–30 %, ondanks het feit dat traditionele boekhoudsystemen het tegenovergestelde voorspellen. Het succes ligt in de natuurlijke afstemming van verschillende drijfveren: het management streeft naar kostenbesparingen, terwijl de medewerkers gemotiveerd worden door wat voor hen werkelijk van belang is: de autonomie om beslissingen te nemen, trots op leverbetrouwbaarheid bij tevreden klanten en een rustiger werkritme zonder de voortdurende chaos van spoedopdrachten. Beide groepen streven naar dezelfde verkorting van de MCT, maar vanuit hun eigen perspectief. Deze natuurlijke afstemming verandert medewerkers van potentiële tegenstanders in actieve partners in het veranderingsproces.
Het concurrentievoordeel dat hieruit ontstaat, reikt verder dan operationele verbetering . Door de totale kosten met 30% te verlagen wordt het arbeidskost-voordeel van lagelonenlanden volledig geneutraliseerd, terwijl voordelen zoals korte transportafstanden, culturele eenvoud en directe communicatie behouden blijven. Dit positioneert organisaties strategisch voor de evolutie naar massaproductie op maat van de klant, waar korte doorlooptijden essentieel zijn voor een economisch rendabele productie van kleine series.
De praktische implementatie vereist een gelijktijdige focus op MCT-meting en menselijke betrokkenheid vanaf het eerste moment. Operatoren worden niet als uitvoerders van vooraf bepaalde plannen benaderd, maar als partners in het identificeren en oplossen van tijdverspilling. Deze benadering creëert betrokkenheid en intrinsieke motivatie voor continue verbetering, wat resulteert in duurzame verbeteringen die verder reiken dan eenmalige projectresultaten.
Voor organisaties die deze paradigmaverschuiving omarmen ontstaat een waterval van voordelen: verlaging van voorraden door betere voorspelbaarheid, reductie van plannings- en coördinatiewerk door kortere cycli, hogere leverbetrouwbaarheid door stabielere processen, verhoogde klantentevredenheid door snellere reactietijden, en uiteindelijk een significante vermindering van operationele chaos en werkstress.
Het mooie van deze aanpak is dat je hierdoor niet hoeft te kiezen tussen analytische precisie en menselijke betrokkenheid. Beide elementen versterken elkaar en zijn onmisbaar voor blijvend succes.
De toekomst behoort toe aan organisaties die begrijpen dat de ware kracht van tijdsoptimalisatie niet ligt in geavanceerde algoritmen of geautomatiseerde systemen, maar in de synergie tussen tijdsgebaseerde doelen en menselijke expertise. In een wereld die evolueert in de richting van Industrie 5.0 en samenwerking tussen mens en machine, vormt deze geïntegreerde QRM-aanpak de basis voor duurzaam concurrentievermogen en operationele uitmuntendheid.
Veelgestelde vragen
Wat is de Manufacturing Critical-path Time(MCT)?
MCT wordt gedefinieerd als de typische kalenderduur vanaf het moment dat een klant een bestelling plaatst, langs het kritieke pad, tot het moment dat de klant het eerste complete eindproduct ontvangt. In tegenstelling tot traditionele maatstaven meet deze indicator de tijd zoals de klant die ervaart (24/7, inclusief weekends) en richt hij zich op het eerste bruikbare product in plaats van op de gehele partij.
Wat houdt de 95/5-regel in bij Quick Response Manufacturing (QRM)?
De 95/5-regel benadrukt dat in een typisch productieproces de daadwerkelijke verwerkingstijd (of „touch time“) slechts 5% van de totale doorlooptijd uitmaakt. De overige 95% bestaat volledig uit wachttijd
Worden bestaande voorraden buiten de MCT-berekening gehouden?
Nee. Volgens het „From-Scratch-principe“ moet je ervan uitgaan dat alle activiteiten volledig vanaf nul worden uitgevoerd. Bestaande voorraad wordt nooit buiten beschouwing gelaten; de tijd die nodig was om die componenten te produceren, telt volledig mee voor de totale MCT.
Waarom is de autonomie van de operator van cruciaal belang voor het verkorten van de doorlooptijden in de productie?
Operators hebben inzicht in de dagelijkse praktijk van het productieproces en kunnen knelpunten in realtime signaleren. Door af te stappen van strikte top-down-aansturing en multifunctionele teams de autonomie te geven om beslissingen te nemen, elimineer je de enorme wachttijden die worden veroorzaakt door escalatie naar het management en goedkeuringsprocedures.